

Come selezionare gli inserti ANSI/ISO per la tornitura dell'alluminio: una guida pratica
Sep 08, 2026
Il tuo tornio è impostato per un'esecuzione mattutina di raccordi in alluminio 6061-T6 e il disegno richiede una finitura superficiale Ra di 0,8 µm. L'inserto ancora nel supporto ha funzionato bene nel lavoro sull'acciaio della scorsa settimana e oggi ti deluderà. L'alluminio è morbido, appiccicoso e incline a saldarsi sul tagliente, quindi una geometria progettata per l'acciaio produce superfici strappate, tagliente di riporto e materiale di scarto. La risposta è selezionare un inserto realizzato per la tornitura di metalli non ferrosi e il sistema di designazione ANSI/ISO fornisce il vocabolario esatto per farlo con sicurezza.
Come leggere le designazioni degli inserti ANSI/ISO
Il sistema di designazione ISO 1832, adottato in Nord America come ANSI B212.4, descrive la forma, l'angolo di spoglia, la tolleranza e le dimensioni di un inserto in una stringa compatta di lettere e numeri. Il primo carattere definisce la forma, il secondo l'angolo di spoglia, il terzo la classe di tolleranza, il quarto il rompitruciolo e lo stile del foro e dal quinto al settimo carattere definiscono il cerchio inscritto, lo spessore e il raggio di punta.
| Posizione | Cosa definisce | Valore favorevole all'alluminio |
|---|---|---|
| 1 | Inserisci forma | C (diamante 80°), D (diamante 55°), T (triangolo 60°) |
| 2 | Angolo di spoglia | C (7°) |
| 3 | Tolleranza | G (lati rettificati) |
| 4 | Foro e rompitruciolo | T (foro svasato), rompitruciolo specifico per l'alluminio |
| 5 | Dimensione del cerchio inscritto | Formati comuni: 09 (9,52 mm), 12 (12,7 mm) |
Per l’alluminio, la terza posizione conta più di quanto la maggior parte dei macchinisti si aspetti. Un inserto con tolleranza G è rettificato su ogni lato, garantendo un tagliente affilato e uniforme. Gli inserti stampati con tolleranza M o U hanno un tagliente più resistente ma più opaco destinato all'acciaio e alla ghisa. Sull'alluminio, un bordo stampato spinge il materiale, genera calore e crea un bordo di riporto. Gli inserti rettificati costano leggermente di più, ma fanno la differenza tra una finitura pulita da 0,4 µm e una superficie strappata da 3,2 µm.
Perché la tornitura dell'alluminio richiede geometrie diverse
Il basso punto di fusione dell'alluminio, l'elevata duttilità e la tendenza alla saldatura a freddo lo rendono uno dei materiali più tolleranti e allo stesso tempo frustranti da trasformare. L’aspetto più tollerante è la velocità: l’alluminio può essere tagliato a velocità da 400 a 600 m/min con metallo duro non rivestito, molto al di sopra delle velocità tipiche dell’acciaio, e le forze di taglio rimangono basse. La parte frustrante è il bordo costruito. A basse velocità o con tagliente smussato, l'alluminio si salda all'inserto. La saldatura cresce e la passata successiva lacera la superficie del pezzo.
Un angolo di spoglia positivo modifica la meccanica del taglio. La geometria positiva della spoglia taglia via l'alluminio morbido invece di ararlo, riducendo la forza di taglio e il calore. Questo è il motivo per cui gli inserti in alluminio più affidabili presentano una geometria positiva: CCGT, DCGT e TCGT si basano tutti su bordi rettificati con elevata spoglia positiva. La superficie rastremata lucida è altrettanto importante. Una superficie superiore liscia a specchio riduce l'attrito, interrompe l'adesione e mantiene pulita la zona di taglio.
Selezione della geometria di inserto corretta
Quattro geometrie coprono quasi tutte le operazioni di tornitura dell'alluminio. La scelta dipende dalla forma della parte che si desidera raggiungere e dalla resistenza richiesta al tagliente.
| Inserisci tipo | Angolo | Utilizzo tipico |
|---|---|---|
| CCGT | Diamante 80° | Tornitura a tutto tondo, tagli poco profondi, buona resistenza del tagliente |
| DCGT | diamante 55° | Finiture, piccoli diametri, filettatura |
| TCGT | Triangolo di 60° | Tornitura generale, velocità di avanzamento più elevate, asportazione di materiale più pesante |
| VBGT | diamante 35° | Tornitura a copiare, scanalature strette, elementi difficili da raggiungere |
Inizia con una geometria CCGT o TCGT per lavori generali. La forma a C bilancia la resistenza del tagliente e l'accesso al pezzo, mentre la forma a T è più resistente e accetta un avanzamento più pesante. Per la finitura, un DCGT con un raggio di punta piccolo, intorno a 0,2 mm, taglia un profilo più pulito con meno vibrazioni. Qualunque sia la forma scelta, verificare che l'inserto abbia una tolleranza G, una superficie di spoglia lucidata e un rompitruciolo progettato per l'alluminio, se il fornitore ne offre uno.
Velocità, avanzamenti e pratica di taglio
La lavorabilità dell'alluminio consente parametri aggressivi, ma la geometria dell'inserto rappresenta ancora un limite. Con metallo duro non rivestito e liquido refrigerante, una barra 6061-T6 può funzionare a una velocità di taglio da 450 a 600 m/min, avanzamento da 0,15 a 0,25 mm/giro e profondità di taglio da 1 a 3 mm per la sgrossatura. Per la finitura, aumentare la velocità da 600 a 800 m/min, ridurre l'avanzamento da 0,05 a 0,10 mm/giro e utilizzare una profondità da 0,2 a 0,5 mm.
| Operazione | Velocità (m/min) | Avanzamento (mm/giro) | Profondità di taglio (mm) | Ra previsto (μm) |
|---|---|---|---|---|
| Sgrossatura | 450-600 | 0,15–0,25 | 1.0–3.0 | 1.6–3.2 |
| Finitura | 600–800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| Finitura PCD | 800–1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Utilizzare una quantità abbondante di liquido refrigerante con un additivo che migliora la lubrificazione, se la macchina ne è dotata; una concentrazione semisintetica dall'8 al 10% funziona bene. Quando il refrigerante non è disponibile, il getto d'aria impedisce il ritaglio dei trucioli. Il taglio a secco dell'alluminio è possibile ad alte velocità, ma una superficie di spoglia lucidata è essenziale per prevenire l'adesione. Mantenere la velocità di taglio superiore a 250 m/min quando possibile; al di sotto di questo, il tagliente di riporto ritorna anche con una buona geometria.
Come si manifesta la qualità dell'inserto nei prodotti finiti
Il legame tra un inserto ben scelto e un pezzo finito di qualità si riduce all'integrità della superficie, alla stabilità dimensionale e alla ripetibilità. Una parte in alluminio tornito con una superficie ruvida o imbrattata indica che il tagliente sta cedendo e, una volta ceduto, ne consegue una deriva dimensionale. Se quella parte deve accoppiarsi con altre, un perno di cerniera nel suo foro o un meccanismo di blocco nel suo alloggiamento, il risultato si manifesta come inceppamento, perdite o usura prematura.
Nei prodotti da costruzione, queste piccole parti fanno funzionare i grandi assiemi. Il buon funzionamento di una finestra scorrevole dipende da rulli e componenti di bloccaggio lavorati con tolleranze strette; finitura scadente qui significa una finestra che vibra o si rifiuta di scivolare.
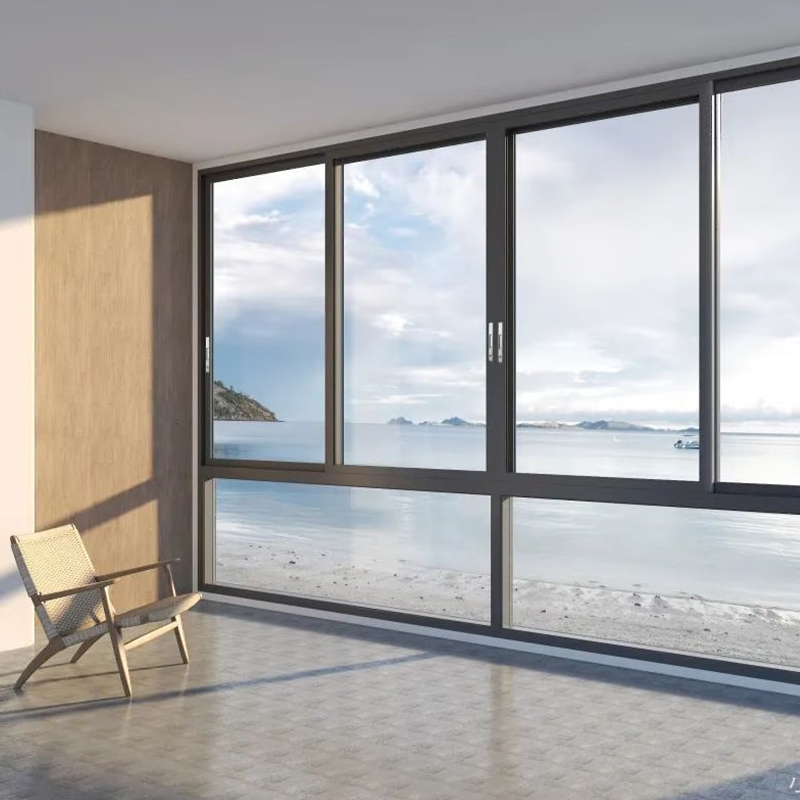
 Finestra scorrevole in alluminio da sinistra a destra con rulli a doppio binario Questa finestra scorrevole utilizza rulli lavorati con precisione e serrature multipunto, affrontando direttamente il punto dell'articolo relativo alle piccole parti che determinano il regolare funzionamento. Il suo sistema a doppio binario in acciaio inossidabile e le guarnizioni in EPDM promettono prestazioni affidabili e che richiedono poca manutenzione. Visualizza il prodotto →
Le porte a battente non sono diverse. Le cerniere a perno e le serrature multipunto includono componenti torniti e la differenza tra una porta che si chiude con un clic leggero e una che deve essere forzata è determinata dalla finitura e dalla tolleranza di tali parti.
 Porta a battente in alluminio con hardware di chiusura multipunto Le robuste cerniere e le serrature multipunto della porta a battente evidenziano l'importanza della tolleranza dei componenti torniti, come notato nel paragrafo precedente. Offre una chiusura sicura e senza rumore con guarnizioni continue in EPDM per isolamento e resistenza agli agenti atmosferici. Visualizza il prodotto →
I sistemi di facciata continua unificati dipendono da connettori, staffe e dispositivi di fissaggio lavorati a macchina assemblati secondo dimensioni nominali ridotte. Una parte tornita fuori tolleranza può lasciare un pannello sporgente di un millimetro e creare un percorso di perdita di aria o acqua attraverso la facciata.
 Facciata continua in alluminio unitario per facciate di grattacieli Questo sistema di facciata continua assemblato in fabbrica si basa su connettori e staffe lavorati con precisione, in linea con la discussione dell'articolo sulla tolleranza negli assemblaggi di facciata. La sua struttura unitaria velocizza l'installazione e garantisce una tenuta uniforme nei progetti di grandi dimensioni. Visualizza il prodotto →
Con migliaia di componenti di questo tipo richiesti per progetto, anche un tasso di scarto dell’1% diventa un problema costoso. Ecco perché le officine meccaniche che forniscono il industria delle porte e finestre in alluminio passare a inserti in alluminio dedicati invece di accontentarsi di utensili in acciaio. La stessa disciplina si applica a chiunque torni internamente l'alluminio: leggere il codice ANSI/ISO, caricare un inserto con spoglia positiva rettificato e lucidato e verificare la finitura superficiale all'inizio del lotto. Se vedi sbavature, fissa lo strumento prima di regolare la velocità. Chiunque specifichi sistemi di finestre troverà indicazioni correlate nel nostro Guida all'acquisto e all'installazione di finestre scorrevoli .
Una semplice lista di controllo per l'acquisto
Quando apri un catalogo di utensili, tieni questo elenco davanti a te:
- Verificare che la forma, la dimensione del cerchio inscritto e lo spessore corrispondano alla tasca del supporto.
- Richiede una classe di tolleranza G per un tagliente affilato e rettificato.
- Cerca una faccia rastrello lucidata; skip inserti orientati in acciaio rivestito.
- Scegliere una geometria del rastrello positiva e operare a una velocità superiore a 250 m/min.
- Prova un inserto su una parte reale prima di acquistare una scatola grande.
Il codice ANSI/ISO ti dice esattamente cosa c'è nella scatola. Alcuni minuti di verifica sulla macchina ti dicono se quella specifica è adatta alla tua applicazione. Per la tornitura dell'alluminio, gli inserti affilati, lucidati e con spoglia positiva non sono negoziabili; tutto il resto è una variabile che puoi regolare.
- Cellulare
- CATEGORIA
- Casa
- Prodotti
- Chi siamo
- Novità
- Domande frequenti
- Contattaci
- Prodotti
- Serie di finestre in alluminio
- Serie di porte in alluminio
- Serie di verande in alluminio
- Serie di tettucci apribili in alluminio
- Serie di feritoie in alluminio
- Serie di ringhiere in alluminio
- Facciata continua in alluminio
- Pannello in alluminio
- Materiali ausiliari per porte, finestre e facciate continue in alluminio
- Contattaci
-
-
+86-137 5720 8001

-
[email protected]

-
Sala 102, Edificio 7, No. 399 Shushan Road, Hudong Street, Distretto di Wuxing, Città di Huzhou, Provincia di Zhejiang, Cina

-